Médical
Implant titane Grade 5
Surfaces portantes usinées en continu, filetages composés, contrôle 100 % des cotes critiques avec rapport tridimensionnel pour votre dossier technique.
Précision complexe · Vaud & Suisse romande
Des pièces aux géométries les plus complexes — implants, moules, composants de microtechnique — usinées en une seule mise en position, avec des tolérances jusqu'à ±0,01 mm. Atelier à Yverdon-les-Bains, chiffrage sous 48 h.
Évaluer mon projet →Étude de faisabilité et conseils DFM inclus.
La cinématique 5 axes combine les trois translations classiques (X, Y, Z) avec deux axes rotatifs (A et C) qui orientent l'outil ou la pièce pendant la coupe. Concrètement, une atelier d'usinage CNC à Yverdon-les-Bains comme le nôtre peut atteindre des surfaces que ni le fraisage 3 axes ni le tournage ne peuvent produire : poches profondes à dépouille négative, surfaces gauches continues, perçages composés, congés de raccordement complexes.
C'est le procédé de choix pour l'usinage médical, la microtechnique, les moules et empreintes, ou tout composant qui rassemble autrement six opérations sur trois machines différentes.
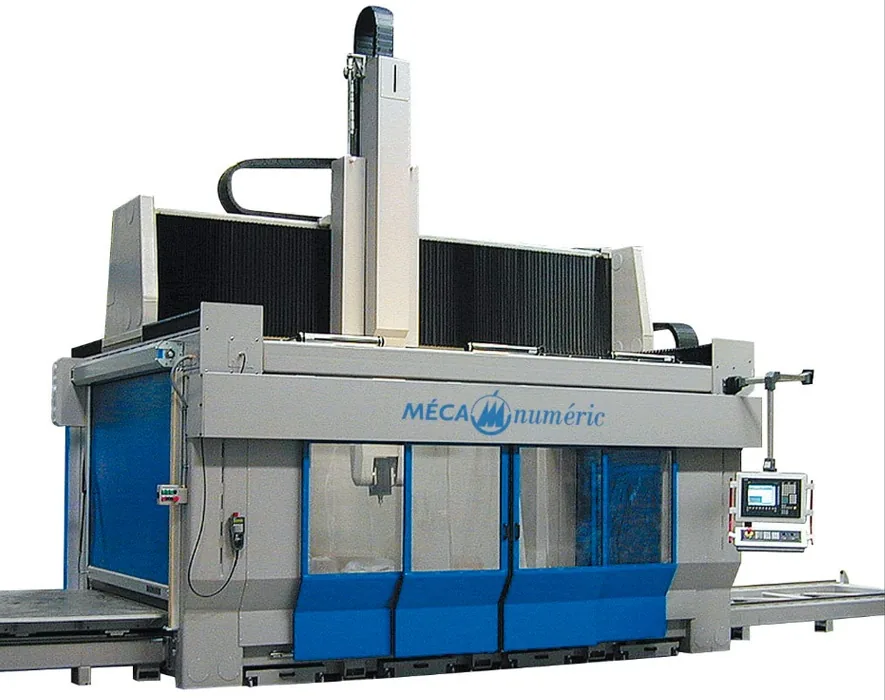
Chaque reprise de pièce introduit un risque de désalignement : l'erreur s'accumule entre les opérations. L'usinage 5 axes supprime la majorité des reprises — la pièce reste bridée pendant que la broche l'attaque sous tous les angles. Résultat : une meilleure perpendicularité, des concentricités tenues, et des temps d'assemblage réduits chez vous.
Nous usinons en 5 axes des implants et instruments chirurgicaux en titane ou inox 316L, des composants de mécanismes microtechniques, des corps d'éjecteurs et inserts de moules, des carters et logements de capteurs aux formes organiques, ainsi que des prototypes fonctionnels qui doivent être géométriquement fidèles à la série future.
En standard, nous appliquons l'ISO 2768 ; sur cotes critiques, nous tenons ±0,01 mm et mieux en 5 axes, avec contrôle tridimensionnel documenté. Les états de surface Ra 0,8 à Ra 1,6 sont courants ; en dessous, nous basculons les surfaces fonctionnelles en rectification. Les principes de tolérancement géométrique (position, perpendicularité, circularité) sont vérifiés sur les éléments fonctionnels que vous déclarez.
Aluminium 6060, 6082 et 7075, aciers de construction et aciers à outils prétraités, inox 304, 316L et 17-4 PH, titane Grade 2 et Grade 5, laiton, PEEK et Delrin. Les stratégies de coupe (vitesse d'avance, angle de contact, refroidissement) sont adaptées matière par matière dans nos postes CAM.
Chaque programme 5 axes est simulé avant production : vérification d'interférence outil/pièce/bridage, gestion de la longueur d'outil porte à porte, et courbes d'avance optimisées. Vous recevez le programme validé avec votre pièce — un atout précieux pour les séries futures ou la reprise chez un tiers.
Le taux horaire 5 axes est plus élevé que le 3 axes, mais le temps total de fabrication est souvent inférieur : moins d'opérations, moins de montages, moins de manutention entre machines. Pour une pièce complexe, l'usinage 5 axes dans le canton de Vaud est donc fréquemment le choix le moins cher en coût global — et toujours le plus sûr en qualité. Notre comparatif usinage 3, 4 et 5 axes détaille ce calcul.
Médical
Surfaces portantes usinées en continu, filetages composés, contrôle 100 % des cotes critiques avec rapport tridimensionnel pour votre dossier technique.
Microtechnique
Poches à dépouille négative et perçages composés dans un bloc aluminium 7075 : une seule prise au lieu de quatre opérations, perpendicularité garantie.
Moules & prototypes
Géométries gauches en acier à outils prétraité, états de surface prêts à polir, reprises minimales avant traitement thermique et finition.
[ FAQ ]
En 3 axes, l'outil se déplace selon X, Y et Z et la pièce doit être reprise plusieurs fois. En 5 axes, deux axes rotatifs orientent l'outil ou la pièce : les formes complexes sont usinées en une seule mise en position, sans reprise ni accumulation d'erreurs. Notre article 3, 4 ou 5 axes ? détaille les critères de choix.
Nos tolérances courantes sont l'ISO 2768-m ; en 5 axes nous tenons régulièrement ±0,01 mm sur cotes critiques, avec contrôles tridimensionnels documentés. Voir aussi notre page usinage médical pour les exigences renforcées.
Oui pour les pièces complexes : la mise en position unique supprime les reprises, les montages et les risques d'erreur. Notre simulation CAM et le chiffrage sous 48 h vous disent immédiatement si 3, 4 ou 5 axes est le bon choix.
Aluminium 6060/6082/7075, aciers et aciers à outils, inox 304/316L/17-4 PH, titane Grade 2 et 5, laiton et plastiques techniques comme le PEEK ou le Delrin. Pour les petites pièces de révolution, le décolletage reste plus économique.
Envoyez votre fichier STEP ou votre plan : nous répondons avec un prix ferme, une analyse DFM et le bon choix de procédé.
Évaluer mon projet →