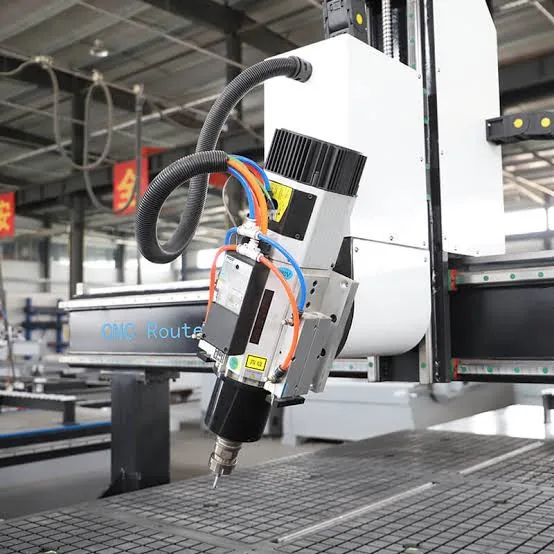
3 axes, 4 axes, 5 axes : les chiffres désignent le nombre de degrés de liberté de la machine. Mais le vrai sujet, c'est votre pièce : sa géométrie décide de la cinématique — et la cinématique décide du prix. Voici la grille de lecture que nos méthodes appliquent à chaque machine à commande numérique du parc.
3 axes : le cheval de bataille du fraisage
Trois translations (X, Y, Z), l'outil toujours vertical. C'est le procédé le moins cher à l'heure et le plus courant : platines, supports, gravures, poches et perçages accessibles par le dessus. Dès que la pièce demande d'attaquer un flanc, on la reprend sur un autre montage — chaque reprise ajoute du temps et un risque de désalignement.
4 axes : la troisième dimension sans complexité
Le 4 axes ajoute une rotation (autour de X, en général). Deux usages : indexer la pièce pour usiner quatre faces en une prise, ou usiner simultanément des surfaces réglées — came, rail hélicoïdal, rainure hélicoïdale. Pour les corps de pièces à perçages radiaux, le 4 axes supprime deux reprises sur trois : gain de délai, gain de précision.
5 axes : la géométrie libre, une seule mise en position
Deux rotations (A et C) s'ajoutent aux trois translations : l'outil reste perpendiculaire à la surface, même quand elle est gauche. Les avantages : des surfaces continues sans trace de reprise, des outils plus courts et plus rigides (donc de meilleurs états de surface), des poches à dépouille négative accessibles, et un temps total souvent inférieur au 3 axes malgré un taux horaire plus élevé. Notre page usinage 5 axes dans le Vaud montre les pièces types.
Le tableau de décision
| Critère | 3 axes | 4 axes | 5 axes |
|---|---|---|---|
| Géométries | Par le dessus | + flancs, réglées | Libres, continues |
| Reprises de pièce | Fréquentes | Réduites | Minimales |
| Coût d'accès | Faible | Moyen | Élevé à l'heure |
| Cycle complexe | Long | Intermédiaire | Court |
| Typique pour | Platines, supports | Corps 4 faces, cames | Implants, moules, aéro |
La règle que nous appliquons
« Le procédé le moins cher est celui qui produit la pièce conforme en un minimum de mises en position. » Concrètement : pièce accessible de dessus → fraisage 3 axes ; plusieurs faces + perçages radiaux → 4 axes ; surfaces gauches, tolérances serrées enchaînées, ou pièce « impossible » → 5 axes. Et si votre pièce est ronde, le tournage reste hors course. Le simulateur tranche pour vous en 2 minutes — c'est gratuit.
Combien coûte vraiment l'axe supplémentaire ?
Passer de 3 à 5 axes ne change pas seulement la machine : cela change le temps de réglage, le bridage, la programmation et parfois le délai. Un centre 3 axes bien outillé reste imbattable sur une platine simple. Le 4 axes se justifie quand on veut usiner plusieurs faces sans démonter la pièce. Le 5 axes coûte plus cher à l'heure, mais il peut supprimer deux ou trois reprises : sur une pièce complexe, l'économie est bien réelle.
La règle que nous appliquons est volontairement simple : on ne vend pas du 5 axes pour le plaisir. Si la géométrie se fait en 3 axes avec un montage correct, c'est 3 axes. Si la pièce a des surfaces courbes ou des perçages radiaux, le surcoût du 5 axes se rembourse en reprises évitées et en précision — une seule mise en position, donc moins d'erreurs cumulées. Pour aller plus loin, voyez notre guide tournage ou fraisage et la page usinage 5 axes.