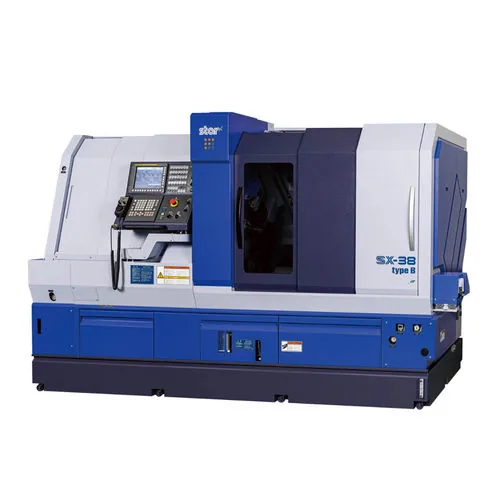
Tournage ou fraisage ? Derrière cette fausse question de vocabulaire se cache le premier vrai choix technique de votre projet — et il se prend avant même de demander un prix. Voici comment nos méthodes le posent, en trois questions.
Le principe : qui tourne ?
Au tournage CNC, la pièce tourne dans la broche pendant qu'un outil fixe enlève la matière. On produit des pièces de révolution : arbres, axes, bagues, pistons, raccords, moletages. Au fraisage CNC, c'est l'outil qui tourne pendant que la pièce, bridée, se déplace : platines, blocs, carcasses, gabarits, empreintes. Une pièce hybride — un axe avec une portée plate — combine les deux : tournage-fraisage, ou tournage puis reprise en 5 axes.
Question 1 : votre pièce a-t-elle un axe de symétrie ?
Si oui, le tournage est presque toujours gagnant : tout le profil — cylindres, cônes, filets, gorges — sort en une manipulation, avec une concentricité que le fraisage ne peut pas garantir. Vos pièces rondes se tournent, point final. Si la pièce est plutôt cubique ou plate, cap au fraisage.
Question 2 : combien de faces à usiner ?
Une face → fraisage 3 axes, le plus économique. Deux à quatre faces → 4 axes avec indexation, ou 3 axes avec reprise maîtrisée. Faces complexes ou surfaces courbes continues → 5 axes, qui supprime les reprises. À noter : le décolletage résout le cas particulier des petites pièces rondes fines, en série, où le tournage classique vibrationne.
Question 3 : quelle quantité ?
1 à 10 pièces : le procédé le plus direct gagne, peu importe le temps de cycle. 50 à 500 pièces : on optimise le cycle — et là, chaque seconde de coupe compte ; nos programmes sont ajustés palier par palier, comme détaillé dans notre page petites séries. Au-delà de 1 000 petites pièces rondes : décolletage, sans débat.
Le mémo de décision
| Votre pièce | Procédé recommandé |
|---|---|
| Arbre, axe, bague, raccord | Tournage |
| Petite pièce ronde fine × 1 000 | Décolletage |
| Platine, bloc, gabarit, une face | Fraisage 3 axes |
| Corps à 4 faces, perçages radiaux | Fraisage 4 axes |
| Surface courbe, implant, moule | Usinage 5 axes |
| Axe avec portée plate ou clavetage | Tournage-fraisage / reprise 5 axes |
Envie de valider votre cas particulier ? Le simulateur de devis pose la question du type de pièce en premier — et notre chiffrage sous 48 h précise le procédé retenu, avec les raisons.
Les cas qui trompent (et comment on tranche en atelier)
Sur le papier, la règle est simple : ça tourne, ou l'outil tourne. En atelier, la vraie question arrive plus tard, quand la pièce mélange les deux logiques. Un arbre avec une portée plate, un axe claveté, une bague à méplat : la partie tournée se fait au tour, puis on reprend la pièce en fraisage pour la face plane. On parle alors de tournage-fraisage, ou de reprise sur 5 axes — et c'est souvent là que se joue la facture.
Deux réflexes évitent de payer une reprise inutile. D'abord, se demander si le méplat est vraiment fonctionnel : parfois une goupille ou une vis de pression rend le même service pour bien moins cher. Ensuite, penser au bridage : une pièce longue et fine se déforme si on la reprend mal, et l'écart se voit au contrôle. Chez nous, ces arbitrages se font avant le chiffrage, pas après. Pour les pièces de révolution classiques — arbres, axes, bagues, entretoises — le tournage CNC reste la voie la plus économique ; dès que des faces prismatiques apparaissent, regardez plutôt du côté du fraisage CNC.