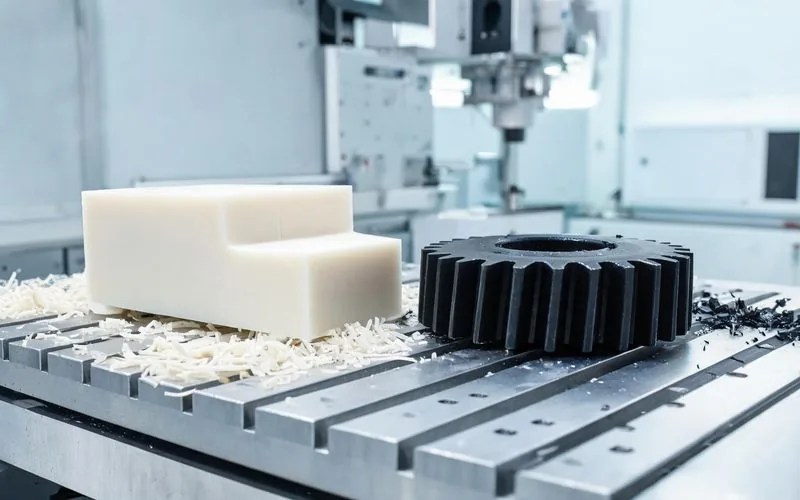
Un engrenage silencieux, un isolant qui tient à 250 °C, une pièce d'instrument médical stérilisable : derrière ces besoins, il y a presque toujours un plastique technique usiné — Delrin, PTFE, PEEK, POM, PA, PE-UHMW. Les matières changent, mais les règles d'atelier restent méconnues : un polymère se coupe différemment d'un métal, se dilate 5 à 10 fois plus, et pardonne mal les tolérances héritées d'un plan pensé pour l'acier. Voici comment nous abordons l'usinage des plastiques techniques dans notre atelier d'Yverdon, avec les prix réels et les pièges à éviter.
Pourquoi les plastiques techniques s'usinent différemment des métaux ?
Trois propriétés changent tout. D'abord la dilatation thermique : le PEEK se dilate environ 5 fois plus que l'acier, le PTFE près de 10 fois — une cote mesurée à 38 °C de coupe n'est plus la même à 20 °C. Ensuite la faible conductivité : la chaleur reste dans la zone de coupe au lieu de s'évacuer dans la pièce, ce qui ramollit le matériau et colle l'outil. Enfin la mémoire élastique : le polymère flue sous l'effort de coupe et se referme derrière l'outil, d'où des cotes qui « bougent » après usinage. La parade est méthodique : outils arasés et polis, avances franches pour couper plutôt que frotter, passes d'ébauche avec reprise de finition en récupération, et refroidissement par air comprimé ou arrosage doux plutôt que liquide de coupe agressif qui gonfle certaines matières. Le PTFE illustre le cas extrême : fluant et très dilatable, il exige des fixations douces et des passes légères pour ne pas se déformer sous bridage.
PEEK, Delrin, PTFE : quelle matière pour quelle application ?
Le choix se joue sur quatre contraintes : température, charge mécanique, produits chimiques, budget. Le Delrin (POM-C) est le cheval de bataille des pièces mécaniques : rigide, stable, autolubrifiant, parfait pour engrenages, galets et charnières. Le PTFE encaisse de −200 à +260 °C et résiste à presque tout chimiquement, mais flue sous charge : idéal pour joints, isolants et cuves. Le PEEK est le haut de gamme : 300 °C en service continu, tenue exceptionnelle sous charge, biocompatible et stérilisable — on le retrouve dans l'instrumentation médicale et l'aéronautique, deux domaines proches de notre activité d'usinage médical. Entre eux vivent le PA6 (nylon), le PET-P, le PE-UHMW des glissières et le PVDF chimiquement inerte : chaque matière a son tempo de coupe.
| Matière | Temp. max service | Points forts | Usinabilité | Coût matière (ordre) |
|---|---|---|---|---|
| Delrin / POM-C | ~100 °C | Rigidité, glissement, stabilité | Excellente | ×1 |
| PA6 (nylon) | ~120 °C | Résistance à l'abrasion, ténacité | Bonne (attention humidité) | ×1 |
| PE-UHMW | ~80 °C | Anti-usure extrême, quasi inusable | Façonnable, copeaux longs | ×1 |
| PTFE | ~260 °C | Chimie, température, diélectrique | Délicate (fluage) | ×2 à 3 |
| PVDF | ~150 °C | Inertie chimique, pureté | Bonne | ×3 à 4 |
| PEEK | ~300 °C | Charge à chaud, stérilisation, médical | Bonne mais coûteuse | ×8 à 15 |
Quelles tolérances demander sur une pièce plastique usinée ?
Règle d'atelier : en standard, nous tenons ±0,1 mm sans surcoût et ±0,05 mm avec reprise de finition. Descendre à ±0,02 mm est possible sur le PEEK et le Delrin en maîtrisant la température et en mesurant à 20 °C stabilisé ; sur PTFE, c'est déjà du sur-mesure. L'erreur classique vient des plans copiés d'une pièce métallique : cotes ±0,01 partout, contraintes héritées d'un étaiement acier, filetages serrés qui craquent au montage. Le bon réflexe est de ne garder les tolérances serrées que sur les cotes fonctionnelles — sièges de joint, axes de guidage, portées de roulement — et de relâcher le reste. Notre analyse DFM, incluse dans le devis d'usinage CNC, recadre ces cotes avant chiffrage : c'est souvent là que se gagne le budget.
Combien coûte l'usinage d'une pièce en plastique technique ?
Deux postes dominent : la matière et le temps machine. Une barre de PEEK coûte 8 à 15 fois celle d'un aluminium équivalent — un enlèvement de matière mal pensé peut doubler la facture rien qu'en copeaux. Les fourchettes constatées en Suisse romande en 2026, à l'unité, matière comprise :
- Entretoise ou galet en Delrin (Ø 20–60 mm) : 60 à 180 CHF
- Engrenage Delrin modulé avec denture fraisée : 180 à 450 CHF
- Corps d'instrument PEEK multi-faces avec filetages : 150 à 400 CHF
- Pièce PTFE complexe (joints profilés, isolants) : 300 à 900 CHF
- Petites séries 20–100 pièces : prix unitaire divisé par 2 à 4 selon le setup
Ces montants supposent des cotes réalistes et une finition standard. Pour situer le plastique face au métal, notre guide détaille combien coûte l'usinage CNC en Suisse et quels facteurs pèsent sur la facture finale ? — le rapport matière explique l'essentiel des écarts.
Usinage ou moulage/impression 3D pour vos pièces plastiques ?
Trois critères tranchent : la quantité, la précision et la matière. En dessous de 50 pièces, l'usinage gagne : pas de moule à amortir, délai court, matière pleine sans porosité. Au-delà de quelques centaines, le moulage injection reprend la main. L'impression 3D dépanne les prototypes mais ne donne ni les tolérances (±0,2 mm typiques), ni les propriétés mécaniques isotropes d'une matière pleine usinée — et beaucoup de nuances techniques (PEEK, PTFE) s'usinent bien mieux qu'elles ne s'impriment. Le comparatif complet est dans notre article : usinage CNC ou impression 3D : quelle technologie pour votre pièce et votre volume ?
Les 4 pièges qui ruinent un usinage plastique
1. Les parois trop fines : sous 1,5 mm, la pièce vibre et le copeau la déforme — prévoir des nervures ou un sur-épaisseur usinée en dernier. 2. Les filetages dans le sens du fluage : un filetage PTFE chargé en permanence se déforme ; préférer des inserts ou des rainures de décharge. 3. L'arrosage inadapté : certains polymères absorbent le liquide de coupe et gonflent — l'air comprimé suffit souvent. 4. Le contrôle à chaud : mesurer une pièce PEEK sortie de machine, c'est mesurer une cote qui n'existera plus à 20 °C. Chacun de ces pièges se corrige à la conception, pas à l'atelier.
Questions fréquentes
Peut-on usiner le PEEK comme un métal sur une machine CNC ?
Oui, sur les mêmes centres CNC, mais pas avec les mêmes réglages : le PEEK se dilate ~5 fois plus que l'acier et la chaleur reste en zone de coupe. On tient du ±0,05 mm sans difficulté, du ±0,02 mm en gérant la température, avec des outils très arasés, des avances franches et un refroidissement par air plutôt qu'un arrosage agressif.
Combien coûte l'usinage d'une pièce en plastique technique en Suisse ?
De 60 à 180 CHF pour une pièce simple en Delrin, 150 à 400 CHF pour un corps PEEK, 300 à 900 CHF pour une pièce PTFE complexe à l'unité, matière incluse, en Suisse romande en 2026. Le PEEK coûte 8 à 15 fois l'aluminium au kilo : optimiser la matière — et pas seulement le temps machine — est le premier levier de prix.
Quel plastique technique choisir : Delrin, PTFE ou PEEK ?
Le moins cher qui tient vos contraintes réelles : Delrin (×1) pour les pièces mécaniques générales, PTFE (×2 à 3) pour température et chimie, PEEK (×8 à 15) pour charge à chaud, médical et aéronautique. Le PA6 et le PE-UHMW couvrent la majorité des besoins d'usure à budget contenu.