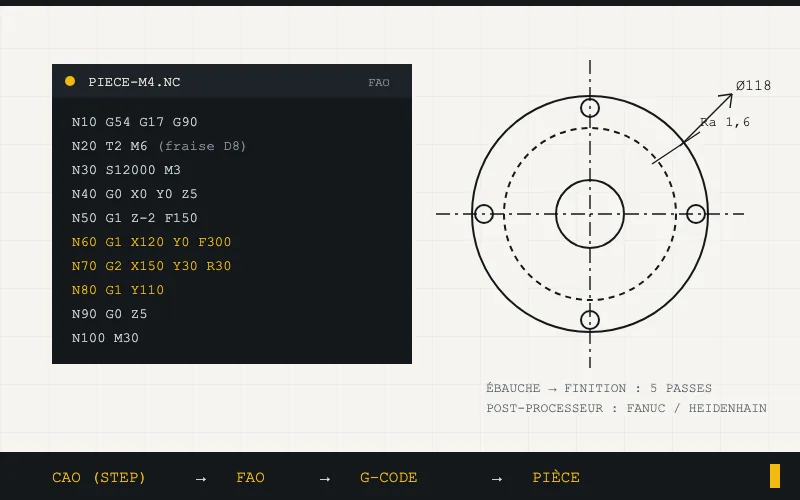
Le G-code, la langue que la machine comprend
Le G-code est un langage très simple à lire, une ligne par mouvement : G0 X50 Y20 ordonne un déplacement rapide à vide, G1 X50 Y20 F300 une coupe en ligne droite à 300 mm/min, G2 et G3 des arcs dans le sens horaire ou anti-horaire. Autour des trajectoires, les M-codes pilotent la machine elle-même : M3 démarre la broche, M6 appelle l'outil suivant, M8 ouvre l'arrosage. Ce vocabulaire est normalisé par le G-code, standardisé sous ISO 6983 — mais chaque constructeur y ajoute son dialecte : cycles de perçage propres, syntaxes de sous-programmes, écrans conversationnels. Deux machines peuvent ainsi ne pas lire le même fichier sans adaptation.
Du fichier CAO au programme : ce que fait la FAO
La chaîne commence par votre modèle 3D — ou par le plan que nous redessinons. Le logiciel de FAO (ou CAM) découpe ensuite la géométrie en opérations : dégrossissage qui enlève 90 % de la matière, reprise, finition au pas le plus fin, perçages, chambrages. Chaque opération produit des trajectoires d'outil avec vitesse d'avance, vitesse de rotation et profondeurs de passe adaptées au matériau — aluminium, acier, inox ou laiton ne se coupent pas du tout pareil. Le post-processeur traduit enfin ces trajectoires dans le dialecte de la machine cible. Résultat pour vous : plus d'essais-erreurs, des temps de cycle optimisés et un programme archivé qui resservira pour les réapprovisionnements. Pour visualiser ce qui se passe une fois le programme lancé, notre article sur comment fonctionne un centre d'usinage CNC, composant par composant prend le relais côté machine.
Programmation manuelle ou FAO : le bon choix selon la pièce
Tout n'a pas besoin de passer par la FAO. Une pièce de révolution simple, une rainure, une poche 2D : le programme s'écrit à la main en 30 à 60 minutes, sans licence ni import de fichier — c'est souvent l'option la plus rapide et la moins chère pour les réparations et les petites quantités. Dès que la géométrie devient tridimensionnelle (surfaces courbes, matrices, poches profondes) ou que la pièce exige du 4-5 axes, la FAO prend le dessus : elle seule garantit des trajectoires sans collision et des passes régulières. La frontière pratique se situe autour du 2,5D. Et quand la géométrie complexe fait hésiter entre enlèvement et ajout de matière, notre comparatif usinage CNC ou impression 3D : quelle solution pour votre projet ? pose les vrais critères de décision. Enfin, pour les pièces de révolution en série, le tournage CNC devient souvent plus avantageux que le fraisage : cycle court, barres longues, reprise minimale.
Simulation et premier contrôle : les garde-fous obligatoires
Un programme FAO n'est pas envoyé tel quel sur la machine. Il passe d'abord en simulation : le logiciel rejoue tous les mouvements avec les vrais outils, le vrai bridage et les vraies masses, et signale toute collision broche-outil-étau. Pourquoi cette étape n'est pas négociable ? Un crash de broche coûte couramment entre 5 000 et 20 000 CHF de réparation et immobilise le centre d'usinage de une à trois semaines — de quoi effacer la marge d'une série entière. Suivent le test à vide au-dessus de la pièce, le contrôle de la première pièce au tridimensionnel ou au pied à coulisse digital selon la tolérance, puis le lancement de série avec les offsets d'outil validés. Chez nous, ce contrôle est documenté : vous recevez le rapport avec la pièce.
Questions fréquentes
Combien coûte la programmation FAO d'une pièce CNC en Suisse ?
Comptez 90 à 140 CHF de l'heure de programmation en Suisse romande, soit un forfait de 150 à 500 CHF pour une pièce 2,5D et de 500 à 1 500 CHF pour une géométrie 3 axes complexe avec surfaces. Ce coût est amorti dès la deuxième pièce de la série : le programme est archivé, réutilisé tel quel, et seules les modifications de cotes sont refacturées au pro rata. Sur devis, la programmation apparaît comme une ligne distincte — vous savez exactement ce qu'elle pèse.
Peut-on se passer de la FAO pour une pièce simple ?
Oui : une pièce de révolution simple, une poche 2D ou une série de perçages se programme manuellement en 30 à 60 minutes, directement au contrôleur ou dans un éditeur de texte. Pour une réparation unitaire, c'est souvent plus rapide qu'un import CAO complet. La limite arrive vite : dès qu'une surface courbe, un congé variable ou une profondeur variable entre en jeu, le manuel devient source d'erreurs et la FAO redevient le chemin le plus court — y compris en temps total.
Le G-code est-il identique sur toutes les machines CNC ?
Non : le socle G0/G1/G2/G3 et les M-codes est normalisé (ISO 6983), mais chaque constructeur ajoute ses cycles et sa syntaxe. Un programme destiné à un contrôleur Fanuc doit repasser par le post-processeur avant de tourner sur Heidenhain ou Siemens — et certains centres à écran conversationnel ne consomment jamais de G-code externe sans conversion. C'est pour cela que nous conservons les fichiers sources de vos programmes : changer de machine ne remet pas en question votre série.