Livrer une pièce usinée conforme ne se limite pas à respecter une cote au pied à coulisse. Un axe qui tourne vrai, un plan d'appui qui porte, un joint qui étanche : tout cela dépend de la forme, de la position et de l'état de surface, trois dimensions que seule une métrologie sérieuse mesure. Dans notre atelier d'Yverdon, le contrôle qualité n'est pas une étape finale mais un fil continu, du brut à l'expédition. Voici comment nous garantissons la conformité d'une pièce, et à quel coût.
Pourquoi contrôler : au-delà de la cote nominale
Un plan mécanique porte bien plus qu'une longueur : il fixe des tolérances dimensionnelles (±0,05 mm, ±0,02 mm…), des tolérances géométriques (rectitude, planéité, coaxialité, perpendicularité) et un état de surface (rugosité Ra). Une pièce peut afficher toutes ses cotes nominales et pourtant être non conforme — une face bombée de 0,03 mm suffit à faire fuir un joint, un alésage légèrement conique à gripper un roulement.
C'est pourquoi le contrôle visuel et le pied à coulisse, utiles au poste, ne remplacent jamais la métrologie : ils donnent une tendance, pas une preuve. La preuve, c'est un relevé tracé, daté et rattaché à un moyen de mesure étalonné.
La mesure tridimensionnelle (MMT) : la référence
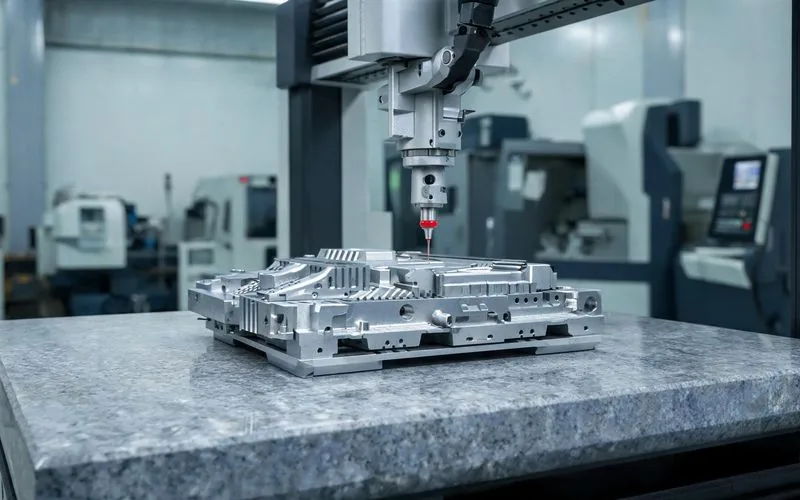
La mesure tridimensionnelle (MMT, ou CMM) est l'outil de référence. Une sonde à rubis palpe des points dans les trois axes ; le logiciel reconstitue les surfaces, compare au modèle CAO et calcule l'écart réel sur chaque caractéristique. Sur une machine thermorégulée à 20 °C, l'incertitude descend à 1,5 à 3 µm + L/300 — de quoi valider des tolérances de position inaccessibles à tout autre moyen.
La MMT sert autant au premier article (validation du réglage avant série) qu'au contrôle par échantillonnage en production. Elle mesure ce que le pied à coulisse ne voit pas : battements, parallélismes, profils de came ou de denture. Pour les pièces à forte exigence, comme l'usinage de pièces médicales et stérilisables, ce contrôle tracé conditionne l'acceptation du lot.
La rugosité : quantifier l'état de surface
La rugosité se mesure au rugosimètre et s'exprime en Ra (rugosité moyenne arithmétique) ou Rz (hauteur moyenne des cinq plus grandes saillies). Elle décide de la tenue d'un joint, de la résistance à la fatigue ou du glissement d'une pièce. En usinage CNC, les ordres de grandeur en Suisse romande sont les suivants :
| Finition | Ra visé | Obtention | Usage typique |
|---|---|---|---|
| Standard | 1,6 à 3,2 µm | Fraisage/tournage courant | Pièces mécaniques générales |
| Soignée | 0,8 µm | Avances fines, outils neufs | Portées, guidages |
| Fine | 0,4 µm | Fraisage de finition optimisé | Joints, étanchéité |
| Très fine | ≤ 0,2 µm | Rectification, polissage | Hors usinage direct |
Règle d'atelier : n'exiger une rugosité serrée que là où elle sert. Un Ra 0,4 µm imposé sur toute une pièce multiplie le temps machine sans bénéfice fonctionnel — c'est l'un des postes qui gonflent inutilement le prix d'une pièce usinée en Suisse.
Capabilité et conformité : prouver, pas promettre
Sur une série, mesurer suffit-il ? Non : il faut démontrer que le procédé tient la tolérance. On parle de capabilité (Cp/Cpk) : un Cpk ≥ 1,33 indique que la dispersion de production reste à distance confortable des limites de tolérance. C'est ce que demandent les donneurs d'ordre exigeants, souvent cadrés par une démarche ISO 9001 et, dans l'aéronautique, la norme EN 9100 — des référentiels dont les étalons de mesure sont traçables à l'Institut fédéral de métrologie (METAS).
Concrètement, nous suivons deux niveaux : un contrôle en cours d'usinage (sondes machine, mesures intermédiaires qui corrigent les dérives) et un contrôle final sur MMT et rugosimètre. Le premier évite de produire 50 pièces fausses avant de s'en apercevoir ; le second fournit le dossier de conformité.
Le rapport de contrôle : votre preuve de conformité
Un rapport de contrôle dimensionnel consigne, cote par cote, la valeur mesurée, la tolérance exigée et le moyen utilisé. Pièce par pièce ou par lot, il constitue la preuve documentaire de conformité, exigée dans le médical, l'horlogerie ou l'aéronautique. Nous le fournissons sous 24 à 48 h après contrôle, avec l'identification du moyen de mesure étalonné.
Ce document ne sert pas qu'à rassurer : il permet de tracer une dérive, de comparer deux fournisseurs sur des bases objectives et de fermer un dossier qualité sans litige. Sur nos devis d'usinage CNC, le niveau de contrôle est chiffré dès le départ, sans surprise.
Questions fréquentes
Qu'est-ce qu'une mesure tridimensionnelle (MMT) en usinage CNC ?
La MMT contrôle une pièce en relevant des points dans les trois axes et en comparant au modèle CAO. Avec une sonde à contact ou optique et une machine thermorégulée à 20 °C, on atteint une incertitude de 1,5 à 3 µm + L/300 : de quoi valider les tolérances de forme et de position que le pied à coulisse ne mesure pas.
Quelle rugosité (Ra) peut-on garantir en usinage CNC ?
Ra 1,6 à 3,2 µm en finition standard, Ra 0,8 µm en finition soignée et Ra 0,4 µm par fraisage de finition optimisé. Descendre à Ra 0,2 µm relève de la rectification ou du polissage, pas de l'usinage direct : fixez la rugosité uniquement sur les surfaces fonctionnelles.
Combien coûte le contrôle qualité d'une pièce usinée ?
120 à 400 CHF par pièce en contrôle dimensionnel MMT complet, 40 à 90 CHF par surface pour la rugosité. Une inspection première pièce (FAI) avec rapport complet se situe entre 300 et 800 CHF, à intégrer au devis. Bien cadré à la conception, le contrôle reste une fraction du prix de la pièce.
Qu'est-ce qu'un rapport de contrôle dimensionnel et pourquoi le demander ?
C'est la preuve écrite de la conformité, cote par cote, avec le moyen de mesure utilisé. Il consigne valeur mesurée, tolérance et instrument pour chaque caractéristique critique, et se fournit sous 24 à 48 h. Indispensable pour les secteurs médical, aéronautique et horlogerie, il sécurise aussi tout dossier qualité.